- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Hvordan integreret smedning, støbning og CNC-bearbejdning forbedrer omkostningseffektiviteten i brugerdefinerede metalkomponenter
NINGBO, KINA – 13. november 2026– Da industrielle producenter i Nordamerika og Europa står over for et stigende pres for at kontrollere produktionsomkostningerne og samtidig opretholde strenge komponentspecifikationer, er valg af fremstillingsproces blevet en vigtig del af ingeniør- og forsyningskædeplanlægning.
For komplekse metalkomponenter er det ikke altid den mest økonomiske løsning at stole på en enkelt fremstillingsproces. Direkte CNC-bearbejdning fra solidt materiale kan give betydelig designfleksibilitet, men det kan også resultere i betydelig materialefjernelse og længere bearbejdningscyklusser. Smedning og støbning kan på den anden side producere former tættere på den endelige komponentgeometri, hvilket reducerer mængden af materiale, der skal fjernes under efterfølgende bearbejdning.
I erkendelse af vigtigheden af dette produktionsforhold,Ningbo Youlin Trading Co., Ltd.fokuserer på at koordinere næsten-net-form formningsprocesser, herunder lukket matrice smedning og præcisionsstøbning, medCNC præcisionsbearbejdningog kvalitetskontrol.
Denne kombinerede tilgang giver en alternativ fremstillingsrute for brugerdefinerede industrielle komponenter, og hjælper ingeniørteams med at evaluere materialeudnyttelse, bearbejdningskrav, produktionseffektivitet og overordnede produktionsomkostninger.
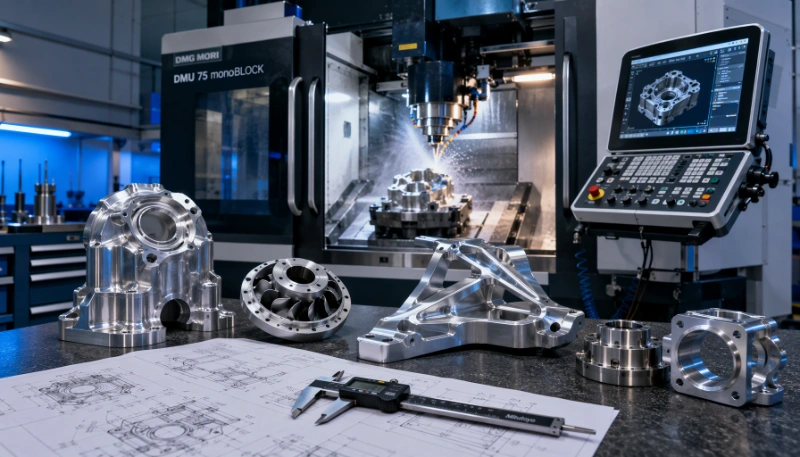
Hvorfor produktionsprocesintegration betyder noget for brugerdefinerede metalkomponenter
Produktionen af præcisionsmetalkomponenter involverer ofte flere faser, fra råvareforberedelse og indledende formning til bearbejdning, overfladebehandling og slutinspektion.
Når hver fase håndteres uafhængigt, kan koordineringen mellem leverandørerne blive kompliceret. Fortolkning af tekniske tegninger, bearbejdningsgodtgørelser, dimensionsreferencer, materialedokumentation og produktionsplaner kan variere mellem produktionsfaciliteter.
Disse forskelle kan skabe yderligere kommunikationskrav og øge vanskeligheden ved at kontrollere kvaliteten på tværs af hele produktionsprocessen.
For eksempel kan et hydraulisk ventilhus kræve et indledende smedet eller støbt emne, efterfulgt af CNC-bearbejdning af indvendige passager, gevindporte, tætningsflader og monteringsgrænseflader. Hvis emnet ikke er designet med de efterfølgende bearbejdningsoperationer i tankerne, kan overdreven materialefjernelse eller utilstrækkelig bearbejdningsmængde påvirke produktionseffektiviteten.
En integreret produktionsstrategi adresserer disse overvejelser tidligere i konstruktionsprocessen. Ved at evaluere krav til formning og bearbejdning sammen kan producenter etablere en mere passende produktionssekvens og reducere unødvendige operationer.
For Ningbo Youlin Trading Co., Ltd. er denne koordinering en vigtig del af støtten til tilpassede OEM- og ODM-metalkomponentprojekter.
1. Near-Net-Shape Forming: Etablering af den rigtige komponentgeometri
Nær-net-form fremstilling refererer til produktionsmetoder, der skaber en komponent tæt på dens tilsigtede endelige geometri før sekundær bearbejdning. Målet er at reducere unødvendig materialefjernelse, samtidig med at der bevares tilstrækkeligt med hensyn til dimensionsmæssig efterbehandling.
Smedningog støbning er to almindeligt anvendte tilgange, selvom deres egnethed afhænger af komponentstrukturen, materialeegenskaber og produktionskrav.
Smedning med lukket matrice til bærende komponenter
Smedning med lukket matrice bruger formede matricer til at danne opvarmet eller på anden måde forberedt metal under kontrolleret tryk. Processen kan producere komponenter med relativt komplekse ydre profiler, samtidig med at den hjælper med at udvikle et gunstigt materialekornflow.
For applikationer, der involverer gentagne mekaniske belastninger, stød eller vibrationer, kan smedning give fordele med hensyn til mekanisk styrke og udmattelsesydelse sammenlignet med visse alternative fremstillingsmetoder.
Almindelige materialer, der bruges i brugerdefinerede smedningsprojekter omfatter:
- Kulstof og legeret stål til strukturelle og mekaniske komponenter.
- Rustfri stålkvaliteter til korrosionsbestandige applikationer.
- Aluminiumslegeringer til vægtfølsomme komponenter.
- Messing og andre kobberlegeringer til udvalgte mekaniske og væskestyrende applikationer.
Typiske smedede komponenter omfatter hydrauliske fittings, automobilforbindelser, mekaniske konnektorer, dele til tungt udstyr og industrielle monteringskomponenter.
Efter den indledende formningsfase kan CNC-bearbejdning bruges til at afslutte kritiske dimensioner, gevindforbindelser, lejeflader og samlingsgrænseflader.
Kombinationen af smedning og bearbejdning gør det muligt at imødekomme den oprindelige materialestruktur og de endelige dimensionelle krav gennem forskellige, men komplementære processer.
Investeringsstøbning til komplekse komponentgeometrier
Investeringsstøbning, også kendt som støbning med tabt voks, er velegnet til komponenter med indviklede former, detaljerede ydre funktioner og geometrier, der kan kræve omfattende bearbejdning, hvis de produceres af solidt materiale.
Processen involverer at skabe et voksmønster, danne en keramisk skal omkring det, fjerne voksen og hælde smeltet metal ind i det resulterende hulrum.
Det bruges almindeligvis til rustfrit stål og andre legeringskomponenter, hvor komplekse geometri- og materialekrav skal overvejes sammen.
Investeringstøbningkan reducere behovet for omfattende materialefjernelse, selvom kritiske dimensioner og funktionelle overflader stadig kan kræve CNC efterbehandling.
Anvendelser omfatter industrielle ventilkomponenter, pumpedele, marine hardware, mekaniske huse og andre specialfremstillede metalkomponenter.
Højtryksstøbning til aluminium og zinkdele
Højtryksstøbning er en anden mulighed for fremstilling af komponenter med relativt komplekse former og repeterbare dimensioner.
Smeltet aluminium eller zinklegering sprøjtes ind i en metalform under tryk, hvilket muliggør produktion af komponenter med detaljerede funktioner og relativt tynde vægsektioner.
Denne proces er særligt velegnet til applikationer, der involverer gentagne produktionsmængder, såsom udstyrshuse, beslag, kabinetter og udvalgte mekaniske dele.
Afhængigt af designet og den nødvendige dimensionelle nøjagtighed kan sekundær bearbejdning være nødvendig for gevindhuller, præcisionsmonteringsoverflader og andre funktionelle funktioner.
Valget af trykstøbning bør også tage hensyn til faktorer som værktøjsinvestering, forventet produktionsvolumen, vægtykkelse og potentielle støbefejl.
2. CNC præcisionsbearbejdning: Opnåelse af funktionel nøjagtighed
Menssmedningog støbning etablerer den grundlæggende komponentgeometri, CNC-bearbejdning er ofte ansvarlig for at producere de kritiske dimensioner, der kræves til montering og drift.
Denne skelnen er især vigtig for industridele med præcisionshuller, gevindforbindelser, tætningsflader, lejeboringer og flere monteringsreferencer.
Flerakset CNC drejning og fræsning
Ningbo Youlin Trading Co., Ltd. understøtter tilpassede CNC-drejnings- og fræsningskrav til en række metalmaterialer, herunder rustfrit stål, messing, kobberlegeringer, kulstofstål, legeret stål og aluminium.
Afhængigt af komponentgeometri og produktionskrav kan bearbejdningsoperationer involvere:
- CNC-drejning til cylindriske komponenter, aksler og gevindfunktioner.
- CNC fræsning til plane overflader, slidser, lommer og komplekse profiler.
- Flerakset bearbejdning til komponenter, der kræver bearbejdning fra forskellige orienteringer.
- Præcisionsboring, anboring og boring til funktionelle huller og interne forbindelser.
For eksempel kan en smedet hydraulisk komponent kræve CNC-bearbejdning for at færdiggøre dens monteringsflader, interne porte, gevindforbindelser og tætningsriller. Den indledende smedeproces etablerer den vigtigste strukturelle form, mens bearbejdning producerer de funktioner, der er nødvendige for installation og drift.
GD&T og bearbejdningsdatumkontrol
Geometrisk dimensionering og tolerance (GD&T) spiller en vigtig rolle i fremstillingen af komponenter med flere funktionelle overflader.
En tegning kan specificere ikke kun individuelle dimensioner, men også positionstolerancer, koncentricitetsrelaterede krav, vinkelrethed, fladhed og andre geometriske forhold.
Etablering af passende bearbejdningsdatum hjælper med at opretholde dimensionsforhold mellem forskellige funktioner og reducerer risikoen for akkumulerede positioneringsfejl på tværs af flere opsætninger.
For komponenter, der kræver flere bearbejdningsoperationer, bør inventarplanlægning og datumvalg derfor overvejes under den tekniske gennemgang i stedet for at blive behandlet som separate produktionsbeslutninger.
Den endelige bearbejdningstolerance afhænger af materialeegenskaber, komponentgeometri, udstyrskapacitet og inspektionskrav.
3. Design til fremstillingsevne: Forbindelse af formning og bearbejdning på designstadiet
Design for Manufacturability (DFM) hjælper med at identificere potentielle produktionsvanskeligheder, før værktøjs- og produktionsressourcer er forpligtet.
For komponenter, der involverer både formning og bearbejdning, bør ingeniørevaluering tage hensyn til kravene til hver proces i stedet for kun at optimere det indledende råemne eller den færdige geometri.
Vigtige overvejelser omfatter:
Smedning og støbegeometri
Trækvinkler, skillelinjer, vægtykkelse, hjørneradier og strukturelle overgange påvirker dannelsens gennemførlighed. Passende designjusteringer kan forbedre materialeflowet, forenkle matricekonstruktionen og reducere potentielle produktionsfejl.
Bearbejdningsgodtgørelser
Det oprindelige råemne skal give tilstrækkeligt materiale til efterfølgende bearbejdning uden at skabe unødvendigt store mængder. Dette hjælper med at balancere formningskrav med bearbejdningstid og materialeudnyttelse.
Valg af bearbejdningsdatum
Funktionelle overflader og referenceegenskaber bør evalueres sammen for at etablere praktiske bearbejdningsdatumer. En passende datumstrategi hjælper med at opretholde sammenhæng mellem flere operationer.
Komponentkonsolidering
Nogle samlinger består af flere separat fremstillede og svejste komponenter. Afhængigt af strukturelle krav og fremstillingsmuligheder kan en integreret smedet eller støbt komponent reducere antallet af individuelle dele og tilhørende montageoperationer.
Komponentkonsolidering bør dog altid vurderes i forhold til værktøjsomkostninger, bearbejdningskompleksitet, vedligeholdelseskrav og de funktionelle krav til den endelige montage.
Prototypeudvikling og første artikelinspektion
Prototypeproduktion giver mulighed for at verificere, om den valgte produktionsrute er egnet, før man går videre til større produktionsmængder.
Indledende prøver kan evalueres for dimensionsnøjagtighed, materialeegenskaber, monteringspasning og applikationsspecifik ydeevne.
First Article Inspection (FAI) kan også bruges til at dokumentere kritiske dimensioner og sammenligne den fremstillede komponent med den godkendte tekniske tegning.
Denne proces hjælper med at identificere nødvendige justeringer af værktøj, maskinbearbejdning, inventar og inspektionsprocedurer, før gentagen produktion begynder.
4. Kvalitetsverifikation: Fra råmateriale til færdige komponenter
Når forskellige fremstillingsprocesser kombineres, skal kvalitetsstyringen tage højde for de egenskaber og potentielle defekter, der er forbundet med hvert produktionstrin.
En dimensionsnøjagtig bearbejdet komponent kan stadig have problemer med underliggende materiale eller formdannelse, hvis det oprindelige råemne ikke er korrekt kontrolleret. Af denne grund er materialeverifikation og procesinspektion vigtige dele af specialfremstilling af metal.
Verifikation af materialesammensætning
Verifikation af materialekvalitet hjælper med at bekræfte, at det valgte råmateriale svarer til de specificerede tekniske krav.
Optisk emissionsspektrometri (OES), hvor tilgængelig og relevant, kan bruges til at analysere den kemiske sammensætning af metalliske materialer.
Materialedokumentation, herunder relevante mølletestcertifikater og materialetestrapporter, kan give yderligere oplysninger om materialespecifikationer og produktionsbatcher.
Dimensionel inspektion og metrologi
Coordinate Measuring Machines (CMM), optiske profilprojektorer, digitale måleinstrumenter og overfladeruhedstestere kan bruges til at inspicere forskellige komponentegenskaber.
Inspektionskrav kan omfatte:
- Kritiske dimensioner og bearbejdningstolerancer.
- Hulpositioner og geometriske sammenhænge.
- Fladhed og vinkelrethed.
- Overfladeruhed.
- Gevindmål og montagegrænseflader.
Inspektionsmetoden bør vælges i henhold til komponentgeometri, tolerancekrav og de relevante tegningsspecifikationer.
Mekanisk og overfladeprøvning
Afhængigt af materialet og den påtænkte anvendelse kan yderligere test omfatte hårdhedsmåling, trækprøvning, verifikation af belægningstykkelse og saltspray-korrosionstestning.
For trykholdende komponenter kan hydrostatisk trykprøvning også være påkrævet i henhold til de gældende produktspecifikationer og testprocedurer.
Disse kontroller giver yderligere bevis for materiale- og komponentydelse ud over dimensionsinspektion alene.
Kvalitetsregistreringer og produktionssporbarhed
For OEM-projekter, der kræver dokumenteret kvalitetsverifikation, kan relevante inspektionsregistre understøtte produktionsaccept og sporbarhed.
Afhængigt af projektets krav kan dokumentation omfatte:
- Materialetestrapporter (MTR).
- First Article Inspection (FAI) rapporter.
- Dimensionelle inspektionsoptegnelser.
- Overensstemmelsescertifikater (CoC).
- Gældende mekaniske og overfladebehandlingstestrapporter.
Den specifikke dokumentationspakke bør aftales under projektevalueringsfasen.
5. Evaluering af de samlede ejeromkostninger i metalkomponentfremstilling
Valget mellem bearbejdning, smedning ogstøbningbør ikke udelukkende baseres på den angivne enhedspris for en individuel fremstillingsoperation.
For industrielle OEM-projekter giver Total Cost of Ownership (TCO) et bredere perspektiv ved at overveje omkostningerne forbundet med hele produktions- og leveringsprocessen.
Flere faktorer påvirker de samlede produktionsomkostninger.
Materialeudnyttelse
Bearbejdning af en kompleks komponent direkte fra fast materiale kan resultere i betydelig materialefjernelse, især når den færdige del har en uregelmæssig udvendig profil.
Nær-net-form kan reducere mængden af overskydende materiale, der skal fjernes, afhængigt af komponentens geometri og den valgte proces.
For materialer med højere indkøbsomkostninger kan en forbedret materialeudnyttelse bidrage til meningsfulde produktionsbesparelser.
Bearbejdningstid og sekundære operationer
En komponent med et passende smedet eller støbt emne kan kræve færre bearbejdningsoperationer end en, der udelukkende er fremstillet af solidt materiale.
Reduceret materialefjernelse kan hjælpe med at forkorte bearbejdningscyklusser og forbedre udstyrsudnyttelsen.
Den faktiske fordel afhænger dog af emnets nøjagtighed, bearbejdningstillæg, komponentkompleksitet og antallet af efterbehandlingsoperationer, der kræves.
Værktøjsinvestering og produktionsvolumen
Smedning af matricer og støbeforme involverer indledende værktøjsomkostninger, der skal tages i betragtning, når man vælger en fremstillingsmetode.
For små mængder eller hyppigt skiftende design kan direkte CNC-bearbejdning være mere økonomisk, fordi det generelt kræver mindre dedikeret formgivningsværktøj.
Til gentagen produktion eller større mængder,smedningog støbning kan blive mere omkostningseffektiv, når værktøjsudgifter kan fordeles på flere produktionsenheder.
Kvalitetsomkostninger og Supply Chain Coordination
Kvalitetsrelaterede omkostninger kan strække sig ud over prisen for selve inspektionen. Omarbejde, afviste dele, forsinkede leverancer, gentagen transport og yderligere leverandørkoordinering kan alle påvirke de samlede projektomkostninger.
Koordinering af formgivnings-, bearbejdnings- og inspektionskrav gennem et integreret produktionsarrangement kan hjælpe med at reducere kommunikationshuller og forbedre proceskonsistensen.
I sidste ende afhænger den bedst egnede produktionsmetode af de kombinerede krav til materiale, geometri, dimensionsnøjagtighed, ordremængde, værktøjsinvestering og leveringsplan.
6. Industrielle anvendelser af integreret formning og bearbejdning
Kombinationen af næsten-net-form formning og CNC-finish er relevant for flere industrielle applikationer, hvor komponentgeometri, mekanisk ydeevne og dimensionsnøjagtighed skal betragtes sammen.
Hydrauliske og flydende kraftsystemer
Hydrauliske ventilhuse, manifoldblokke, pumpekomponenter og væskeforbindelser kan kræve smedede eller støbte emner efterfulgt af præcisionsbearbejdning af indvendige passager, monteringsflader og gevindporte.
Automotive og off-highway udstyr
Ophængskomponenter, styringsrelaterede dele, drivaggregatforbindelser og strukturelle beslag kan drage fordel af smedningsprocesser kombineret med CNC-finish for at opnå de nødvendige mekaniske og dimensionelle egenskaber.
Marine og industriel hardware
Brugerdefinerede marinefittings, rustfri stålforbindelser, monteringskomponenter og mekanisk hardware kan involvere investeringsstøbning eller smedning efterfulgt af bearbejdning og passende overfladebehandling.
Industrielle pumper og ventiler
Pumpehuse, ventilkomponenter, pumpehjul og væskekontroldele involverer ofte komplekse interne og eksterne geometrier. Valget af støbe-, smede- og bearbejdningsprocesser afhænger af materialespecifikationer, trykkrav og komponentdesign.
Industrielle maskiner og automatisering
Mekaniske stik, udstyrsbeslag, præcisionshuse og transmissionskomponenter kan kræve forskellige fremstillingsprocesser afhængigt af deres strukturelle og funktionelle krav.
Valg af den rigtige produktionsrute til langsigtet produktion
Der er ingen enkelt fremstillingsproces, der er egnet til enhver specialfremstillet metalkomponent.CNC-bearbejdningtilbyder fleksibilitet og dimensionskontrol, smedning kan give gunstige mekaniske egenskaber for bærende dele, og støbning kan rumme komplekse geometrier, der ellers kan kræve omfattende materialefjernelse.
Den tekniske udfordring er at bestemme, hvordan disse processer kan arbejde sammen for at opnå den nødvendige komponentydelse og samtidig kontrollere produktionsomkostningerne.
Ningbo Youlin Trading Co., Ltd.understøtter tilpassede OEM- og ODM-produktionsprojekter ved at koordinere næsten-net-form formning, CNC-præcisionsbearbejdning, ingeniørevaluering og kvalitetsinspektion.
Gennem en procesorienteret tilgang arbejder virksomheden med industrielle ingeniørteams for at evaluere komponentdesign, vælge passende fremstillingsmetoder og støtte produktion fra indledende prøver til gentagen fremstilling.
Om Ningbo Youlin Trading Co., Ltd.
Ningbo Youlin Trading Co., Ltd. er en Kina-baseret leverandør af præcisionsfremstilling og ingeniørløsninger beliggende i Ningbo, Zhejiang-provinsen.
Virksomheden fokuserer på brugerdefinerede OEM- og ODM-metal- og plastkomponenter, med fremstillingstjenester, der dækker CNC-bearbejdning, præcisionssmedning, specialstøbning, metalpladefremstilling og relaterede produktionsprocesser.
Ningbo Youlin arbejder med internationale industrielle kunder på skræddersyede komponentfremstillingsprojekter, der yder ingeniørkommunikation, produktionskoordinering og kvalitetsinspektionssupport.
Tekniske forespørgsler og projektevaluering
Ingeniørhold, der er interesseret i specialfremstilling af metalkomponenter, kan forberede deres 2D-tekniske tegninger, 3D CAD-modeller, materialespecifikationer og estimerede produktionsmængder til teknisk evaluering.
Almindeligt accepterede tegnings- og modelformater inkluderer STEP, IGES og DWG.
For mere information om produktionskapacitet og OEM/ODM-projektsupport, besøg den officielle hjemmeside:
Officiel hjemmeside: https://www.nbyoulins.com
Kerneproduktionstjenester:CNC præcisionsbearbejdning, lukket smedning, investeringCasting, Trykstøbning, Pladefremstilling og Custom Metal Components.
Copyright © 2026 Ningbo Youlin Trading Co., Ltd. Alle rettigheder forbeholdes.